

Hey! Sebagai pembekal Talian Pengeluaran Paip PE - RT, saya telah melihat secara langsung betapa pentingnya untuk melaraskan proses pengeluaran dengan betul. Ia boleh membuat perbezaan besar dalam kualiti dan kecekapan pengeluaran paip anda. Jadi, mari kita selami bagaimana anda boleh melaraskan proses pengeluaran PE - RT Pipe Production Line.
Memahami Asas
Mula-mula, anda perlu mempunyai pemahaman yang kukuh tentang apa itu PE - RT. PE - RT adalah singkatan bagi Polyethylene of Raised Temperature resistance. Ia adalah sejenis polietilena yang boleh menahan suhu yang lebih tinggi, menjadikannya sesuai untuk air panas dan sistem pemanasan.

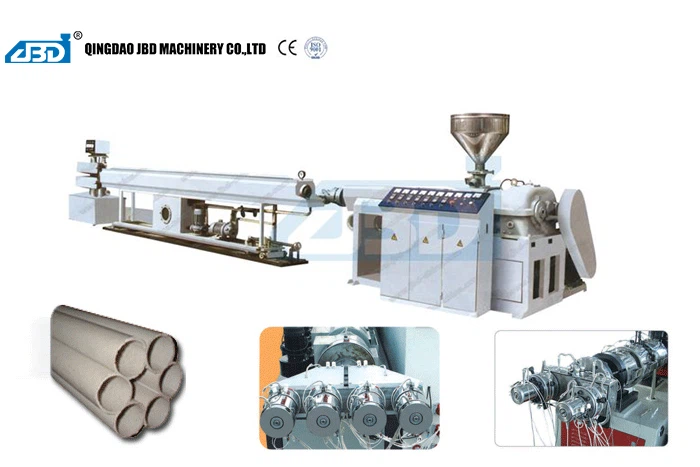
Barisan pengeluaran biasanya terdiri daripada beberapa komponen utama: penyemperit, acuan, sistem penyejukan, unit angkut dan mesin pemotong. Setiap komponen ini memainkan peranan penting dalam proses pengeluaran, dan sebarang pelarasan dalam satu bahagian boleh menjejaskan keseluruhan baris.
Pelarasan Extruder
Extruder adalah seperti jantung barisan pengeluaran. Ia mencairkan dan mencampur resin PE - RT sebelum menolaknya melalui acuan. Perkara pertama yang perlu dipertimbangkan semasa melaraskan extruder ialah suhu. Gred resin PE - RT yang berbeza mempunyai takat lebur yang berbeza, jadi anda perlu menetapkan suhu dengan sewajarnya.
Jika suhu terlalu rendah, resin tidak akan cair dengan betul, yang boleh menyebabkan paip tidak rata dengan kualiti yang tidak baik. Sebaliknya, jika suhu terlalu tinggi, resin boleh merosot, menjejaskan prestasi paip. Anda boleh mulakan dengan merujuk kepada syor pengeluar resin dan kemudian membuat pelarasan kecil berdasarkan pengalaman pengeluaran sebenar anda.
Satu lagi faktor penting ialah kelajuan skru. Skru dalam extruder bertanggungjawab untuk menyampaikan, memampatkan dan mencairkan resin. Kelajuan skru yang lebih tinggi boleh meningkatkan kadar pengeluaran, tetapi ia juga boleh menyebabkan pencampuran tidak sekata dan tegasan ricih yang lebih tinggi pada resin. Anda perlu mencari keseimbangan yang betul antara kelajuan pengeluaran dan kualiti produk.
Pelarasan Mati
Mati adalah apa yang memberikan bentuk paip itu. Adalah penting untuk memastikan bahawa dadu dijajarkan dan dilaraskan dengan betul. Jurang antara bibir mati menjejaskan ketebalan dinding paip. Sekiranya jurang terlalu besar, dinding paip akan menjadi nipis; jika terlalu kecil, dinding akan tebal.
Anda juga perlu menyemak suhu die. Sama seperti extruder, suhu die boleh menjejaskan aliran resin cair. Suhu cetakan yang konsisten membantu menghasilkan paip dengan dimensi seragam. Anda boleh menggunakan termokopel untuk memantau suhu cetakan dan melaraskan sistem pemanasan atau penyejukan mengikut keperluan.
Pelarasan Sistem Penyejukan
Sebaik sahaja paip keluar dari acuan, ia perlu disejukkan dengan cepat untuk menguatkan bentuknya. Sistem penyejukan biasanya termasuk tangki air atau sistem semburan. Anda perlu mengawal suhu dan kadar aliran air penyejuk.
Jika air penyejuk terlalu sejuk atau kadar aliran terlalu tinggi, paip mungkin mengalami tekanan dalaman, yang boleh menyebabkan keretakan atau ubah bentuk. Sebaliknya, jika penyejukan terlalu perlahan, paip mungkin melekat pada lengan penentukuran atau mempunyai permukaan yang kasar. Melaraskan sistem penyejukan dengan betul adalah penting untuk mendapatkan paip berkualiti tinggi.
Haul - off Pelarasan Unit
Unit haul - off bertanggungjawab untuk menarik paip keluar dari acuan dan melalui sistem penyejukan pada kelajuan tetap. Kelajuan unit haul - off harus sepadan dengan kelajuan penyemperitan. Jika kelajuan haul - off terlalu cepat, paip mungkin terbentang, mengakibatkan ketebalan dinding yang lebih nipis dan kekuatan yang lebih rendah. Jika terlalu perlahan, paip mungkin bertimbun, menyebabkan tersumbat atau dimensi tidak sekata.
Anda boleh melaraskan kelajuan unit haul - off berdasarkan situasi pengeluaran sebenar. Ia juga penting untuk memastikan bahawa daya cengkaman diagihkan sama rata untuk mengelakkan sebarang ubah bentuk paip.
Pelarasan Mesin Pemotong
Akhir sekali, mesin pemotong digunakan untuk memotong paip mengikut panjang yang dikehendaki. Anda perlu menetapkan panjang pemotongan dengan tepat dan laraskan bilah pemotong dengan betul. Bilah yang tajam boleh memastikan potongan yang bersih, manakala bilah yang kusam boleh menyebabkan tepi bergerigi atau kerosakan pada paip.
Pastikan mesin pemotong disegerakkan dengan unit haul - off untuk memastikan paip dipotong pada masa yang betul. Anda juga boleh menyediakan fungsi pemotongan automatik untuk meningkatkan kecekapan pengeluaran.
Faedah Pelarasan Proses Pengeluaran yang Betul
Melaraskan proses pengeluaran dengan betul mempunyai banyak faedah. Pertama, ia boleh meningkatkan kualiti paip PE - RT. Anda akan mendapat paip dengan ketebalan dinding yang seragam, permukaan licin dan sifat mekanikal yang lebih baik, yang boleh memenuhi keperluan standard tinggi bagi pelbagai aplikasi.
Kedua, ia boleh meningkatkan kecekapan pengeluaran. Dengan mencari tetapan optimum untuk setiap komponen barisan pengeluaran, anda boleh mengurangkan masa henti yang disebabkan oleh isu pengeluaran dan menghasilkan lebih banyak paip dalam masa yang singkat.
Ketiga, ia dapat menjimatkan kos. Pelarasan yang betul boleh meminimumkan bahan buangan dan penggunaan tenaga, mengurangkan kos pengeluaran keseluruhan.
Produk Berkaitan
Jika anda berminat dengan barisan pengeluaran paip plastik jenis lain, kami juga menawarkan beberapa pilihan hebat. Semak kamiTalian Pengeluaran Penyemperitan Paip Penguat Lingkaran Karbon PEyang direka untuk menghasilkan paip berkekuatan tinggi dengan struktur pengukuhan lingkaran yang unik. Kami juga mempunyaiHDPE/PP/PVC Barisan Pengeluaran Penyemperitan Paip Beralun Dua Ganda Tunggaluntuk menghasilkan paip beralun, danPVC/PE Pelbagai Lubang Paip Paip Berkembar Pelbagai - Paip Penyemperitan Barisan Pengeluaranuntuk paip berbilang lubang.
Hubungi untuk Pembelian dan Rundingan
Jika anda ingin meningkatkan pengeluaran paip PE - RT anda atau berminat dengan barisan pengeluaran kami yang lain, jangan teragak-agak untuk menghubungi kami. Kami di sini untuk membantu anda dengan sebarang soalan yang mungkin anda ada dan membincangkan cara peralatan kami dapat memenuhi keperluan khusus anda.
Rujukan
- "Buku Panduan Teknologi Penyemperitan Plastik", Leonard I. Nass, Editor
- "Sistem Paip Polietilena", Edisi Kedua, C. Richard Boyd dan James P. Kenny