

Hei ada! Sebagai pembekal mesin penyemperitan paip PP, saya telah melihat secara langsung bagaimana tekanan dapat memainkan peranan besar dalam proses pengeluaran paip. Dalam blog ini, saya akan memecahkan bagaimana tekanan mempengaruhi pengeluaran paip PP dalam mesin penyemperitan kami.
Mari kita mulakan dengan asas -asas. Tekanan dalam mesin penyemperitan paip PP adalah penting untuk menolak bahan PP cair melalui mati untuk membentuk bentuk paip yang dikehendaki. Tekanan dihasilkan oleh skru di dalam laras extruder, yang berputar dan memaksa plastik cair ke hadapan.
Kesan pada dimensi paip
Salah satu cara yang paling penting tekanan mempengaruhi pengeluaran paip adalah dalam menentukan dimensi paip. Apabila tekanan terlalu rendah, PP cair mungkin tidak mengalir secara merata melalui mati. Ini boleh menyebabkan paip dengan ketebalan dinding yang tidak konsisten. Sebagai contoh, anda mungkin berakhir dengan paip di mana satu sisi lebih tebal daripada yang lain. Sebaliknya, jika tekanan terlalu tinggi, ia boleh menyebabkan paip berkembang di luar diameter yang dikehendaki. Ini adalah masalah besar kerana paip perlu memenuhi keperluan saiz tertentu untuk aplikasi yang berbeza.

Dalam kitaHDPE Besar - Line Pengeluaran Penyemperitan Pipa Dinding Berlek Diameter, mendapat tekanan yang betul lebih kritikal. Paip diameter besar ini sering digunakan dalam projek infrastruktur, dan sebarang sisihan dalam dimensi boleh membawa kepada isu pemasangan. Tekanan perlu dikawal dengan teliti untuk memastikan struktur dinding berongga dibentuk dengan betul dan diameter keseluruhan dan ketebalan dinding berada dalam julat toleransi yang boleh diterima.
Kesan pada kualiti paip
Tekanan juga mempunyai kesan langsung terhadap kualiti paip PP. Apabila tekanan betul, bahan PP cair adalah baik - dipadatkan ketika ia melewati mati. Ini menghasilkan paip dengan kemasan permukaan licin dan sifat mekanikal yang baik. Paip yang dipadatkan dengan baik adalah lebih kuat dan lebih tahan terhadap retak dan bentuk kerosakan yang lain.
Walau bagaimanapun, jika tekanan tidak konsisten semasa proses penyemperitan, ia boleh menyebabkan kecacatan dalam paip. Sebagai contoh, tekanan rendah mungkin menyebabkan gelembung udara terbentuk di dalam paip. Gelembung udara ini melemahkan struktur paip dan boleh menjadikannya lebih mudah untuk kegagalan di bawah tekanan. Tekanan tinggi, sebaliknya, boleh menyebabkan bahan ricih terlalu banyak, yang dapat merendahkan rantai polimer di pp. Ini boleh menyebabkan pengurangan kekuatan dan ketahanan paip.
KamiHDPE/PP/PVC Single Double Corrugated Pipe Extrusion LineMemerlukan kawalan tekanan yang tepat untuk menghasilkan paip beralun berkualiti tinggi. Korrugasi menambah kekuatan ke paip, tetapi jika tekanan tidak dikawal dengan betul, korugasi mungkin tidak terbentuk dengan betul, atau paip mungkin mempunyai ketebalan yang tidak rata di kawasan bergelombang.
Kesan terhadap kelajuan pengeluaran
Tekanan dan kelajuan pengeluaran berkait rapat dengan mesin penyemperitan paip PP. Umumnya, tekanan yang lebih tinggi membolehkan kelajuan pengeluaran yang lebih cepat kerana ia boleh menolak bahan cair melalui mati dengan lebih cepat. Tetapi ada tangkapan. Jika anda meningkatkan tekanan terlalu banyak untuk meningkatkan kelajuan pengeluaran, anda menghadapi risiko masalah yang saya sebutkan tadi, seperti dimensi yang tidak konsisten dan kualiti paip yang lemah.
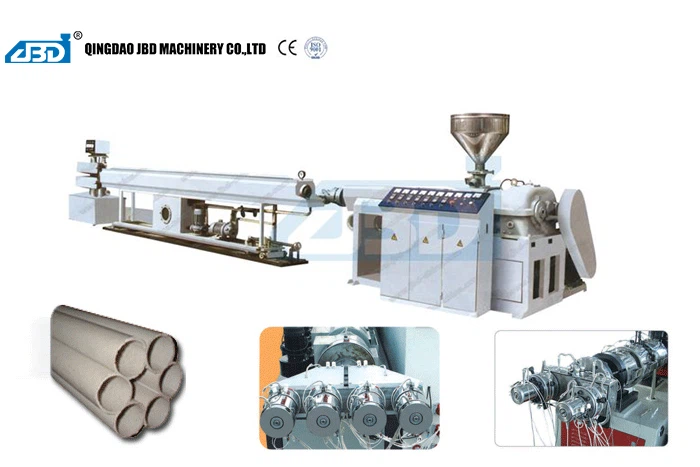
Jadi, ia adalah tindakan mengimbangi. Kita perlu mencari tekanan optimum yang membolehkan kelajuan pengeluaran yang munasabah tanpa mengorbankan kualiti. Dalam kitaPVC/PE MULTI - PIPE PIPE PIPE MULTI - PIPE EXPRUSION LINE, keseimbangan ini sangat penting. Paip pelbagai lubang ini sering digunakan dalam aplikasi telekomunikasi dan elektrik, di mana kelajuan pengeluaran yang tinggi adalah wajar untuk memenuhi permintaan pasaran, tetapi kualiti paip mesti berada di atas.
Mengawal tekanan dalam penyemperitan paip PP
Untuk memastikan bahawa tekanan dalam mesin penyemperitan paip PP kami terkawal, kami menggunakan gabungan sensor lanjutan dan sistem kawalan. Sensor terus memantau tekanan di dalam laras extruder dan pada mati. Jika tekanan menyimpang dari titik yang ditetapkan, sistem kawalan boleh menyesuaikan kelajuan skru atau parameter lain untuk membawa tekanan kembali ke tahap yang dikehendaki.
Kami juga melatih pelanggan kami tentang cara mengendalikan mesin dengan betul untuk mengekalkan tekanan yang betul. Ini termasuk memahami bagaimana faktor yang berbeza, seperti suhu PP cair dan jenis resin PP yang digunakan, boleh menjejaskan tekanan. Sebagai contoh, suhu yang lebih tinggi mungkin mengurangkan kelikatan PP, yang seterusnya boleh menjejaskan tekanan yang diperlukan untuk menolaknya melalui mati.
Kesimpulan
Kesimpulannya, tekanan adalah faktor utama dalam pengeluaran paip PP menggunakan mesin penyemperitan kami. Ia memberi kesan kepada dimensi, kualiti, dan kelajuan pengeluaran paip. Sebagai pembekal, kami sentiasa berusaha meningkatkan mesin kami untuk mengawal tekanan dengan lebih baik dan memastikan pelanggan kami dapat menghasilkan paip PP berkualiti tinggi dengan cekap.
Jika anda berada di pasaran untuk mesin penyemperitan paip PP atau mana -mana barisan pengeluaran kami yang lain, saya menggalakkan anda untuk menghubungi kami. Kami dapat memberi anda lebih banyak maklumat tentang bagaimana mesin kami berfungsi, bagaimana mereka mengawal tekanan, dan bagaimana mereka dapat memenuhi keperluan pengeluaran khusus anda. Sama ada anda ingin menghasilkan paip PP yang mudah atau lebih banyak lubang atau paip beralun, kami mempunyai penyelesaian yang tepat untuk anda. Jadi, jangan teragak -agak untuk menghubungi kami untuk perbincangan perolehan.
Rujukan
- "Teknologi Penyemperitan Plastik" oleh Allan A. Griff.
- "Buku Panduan Sistem Pipa Plastik" disunting oleh BA Wilkes.